 tiếng Việt
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

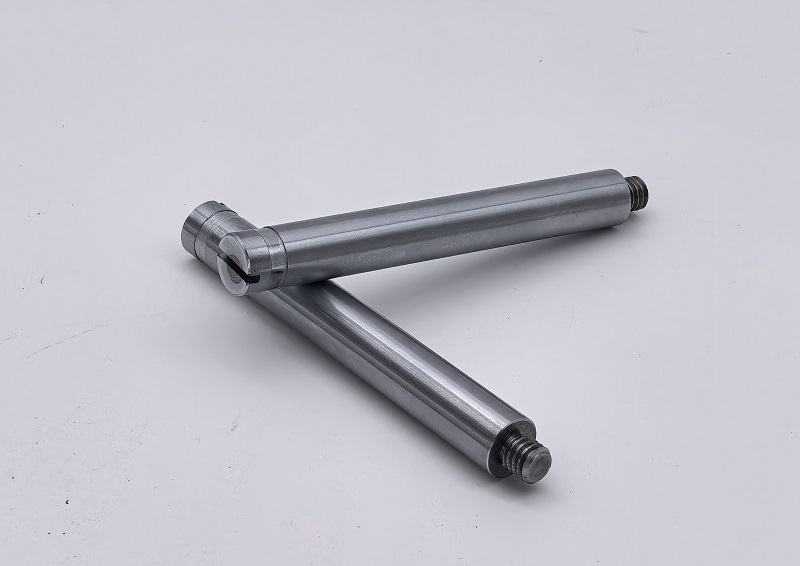
Trục ray mạ Chrome cứng C1045 tùy chỉnh
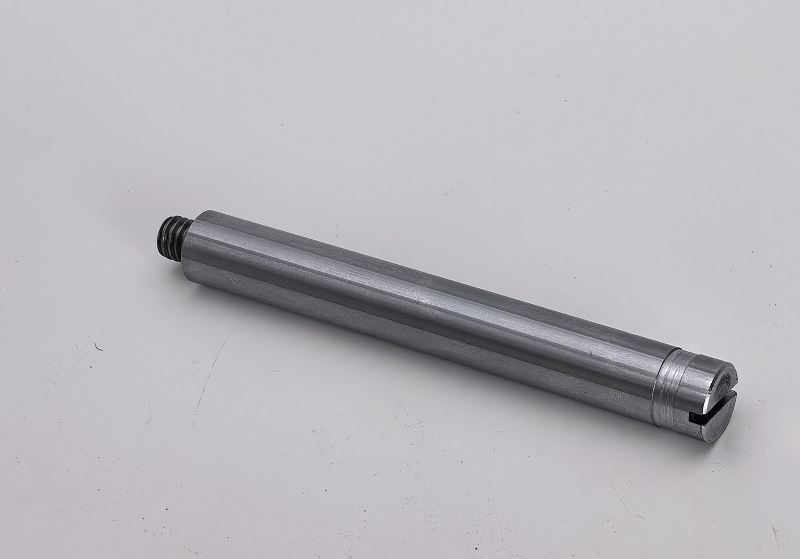
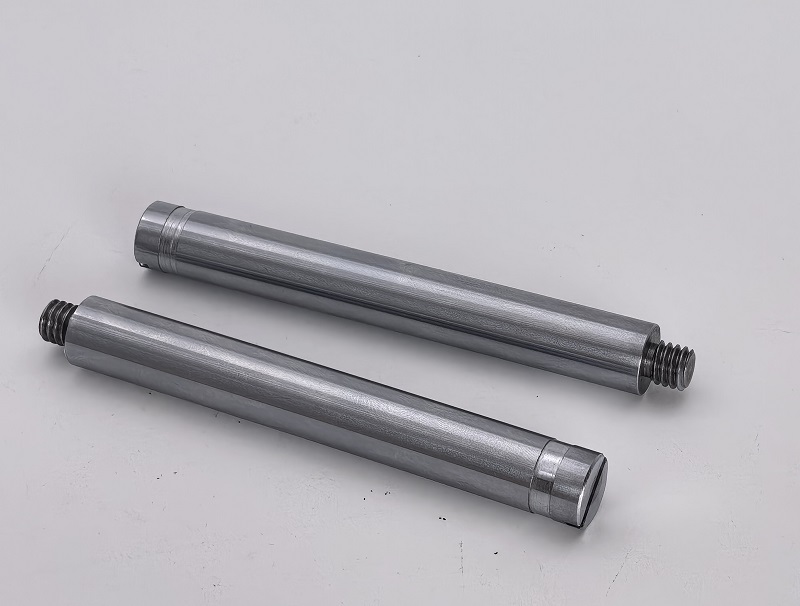
Trục ray mạ Chrome cứng C1045 tùy chỉnh của JG kết hợp tiện CNC, mài chính xác, đánh bóng và mạ crom cứng. Mỗi Trục ray mạ Chrome cứng C1045 tùy chỉnh được mài hoàn thiện sau khi mạ tới 0,4991/0,4986 in OD với độ hoàn thiện bề mặt tối đa RMS 16 để định vị vận chuyển chính xác.
Material / Process:
Thép kéo nguội AISI C1045; Tiện CNC + Mài + Mạ Chrome cứngTolerance / Inspection:
OD cuối cùng 0,4991/0,4986 sau khi mạ; Báo cáo chiều 5 phần
Người mẫu:460305 / Index Carriage Rail Shaft
Gửi yêu cầu
Mô tả Sản phẩm
Trục ray mạ Chrome cứng C1045 tùy chỉnh
JG sản xuấtTrục ray mạ Chrome cứng C1045 tùy chỉnhđể lập chỉ mục bàn trượt, cơ cấu định vị và các cụm chuyển động tuyến tính công nghiệp. Linh kiện được sản xuất từ thép kéo nguội AISI C1045 và kết hợp tiện CNC, gia công rãnh, mài chính xác, đánh bóng và mạ crom cứng. Đường kính ngoài tới hạn được hoàn thiện sau khi mạ để trục đạt được độ khít, chất lượng bề mặt và khả năng chống mài mòn cần thiết.
Sản phẩm này không phải là thanh crom thương mại tiêu chuẩn. Đầu ren, đầu có bậc và rãnh, đường kính trục được kiểm soát và độ hoàn thiện bề mặt được chỉ định đòi hỏi quá trình gia công và mạ phối hợp. Chứng nhận vật liệu và báo cáo kiểm tra kích thước hỗ trợ truy xuất nguồn gốc cho sản xuất OEM.
Quy trình sản xuất
cácTrục ray mạ Chrome cứng C1045 tùy chỉnhbắt đầu bằng thanh thép cacbon trung bình đã được chứng nhận. Mốc gia công ổn định được thiết lập trước khi tạo ren, bước cuối và rãnh. Lượng mài cho phép và độ dày crom được lên kế hoạch cùng nhau vì đường kính ngoài cuối cùng là 0,4991/0,4986 inch phải đạt được sau khi mạ crom cứng.
- Xác minh thanh thép C1045 đầu vào và truy xuất nguồn gốc lô nhiệt
- Cắt và tiện CNC thân trục và bậc cuối
- 5/16-18 Gia công ren ngoài UNC-3A
- Phay rãnh cuối và vát cạnh
- Mài và đánh bóng chính xác trước khi mạ
- Mạ crom cứng có độ dày 0,0003-0,0006 inch
- Mài chính xác sau mạ đến đường kính ngoài cuối cùng
- Đánh bóng lần cuối đến độ hoàn thiện bề mặt tối đa RMS 16
- Gỡ bavia, làm sạch và kiểm tra trực quan
- Kiểm tra kích thước và đóng gói bảo vệ xuất khẩu
Kiểm soát đường kính sau mạ
Thách thức kỹ thuật chính là mối quan hệ giữa lớp mạ và đường kính ổ trục cuối cùng. Crom cứng được lắng đọng trên bề mặt thép, nhưng độ dày lớp mạ có thể thay đổi xung quanh các cạnh và những thay đổi về hình học. Do đó, JG kiểm soát đường kính tấm trước, dung lượng mạ và vật liệu mài cuối cùng như một quy trình.
Sau khi mạ crom,Trục ray mạ Chrome cứng C1045 tùy chỉnhđược mài hoàn thiện tới 0,4991/0,4986 inch, tương đương khoảng 12,677/12,664 mm. Tổng dải dung sai đường kính chỉ là 0,0005 inch, hoặc khoảng 0,013 mm. Việc kiểm soát chặt chẽ sau mạ này hỗ trợ việc lắp đặt vận chuyển có thể lặp lại mà không cần dựa vào việc tích tụ chrome không được kiểm soát.
Mài chính xác và hoàn thiện bề mặt RMS 16
Bề mặt hình trụ dài được chỉ định ở mức tối đa RMS 16, khoảng Ra 0,4 micromet. Để đạt được độ hoàn thiện này đòi hỏi phải có bệ đỡ trung tâm ổn định, các thông số mài được kiểm soát, mài mòn bánh xe phù hợp và đánh bóng cẩn thận. Tình trạng bề mặt được kiểm tra vết cháy mài, tiếng kêu, vết xước, hố mạ và xử lý hư hỏng.
Yêu cầu về độ thẳng 0,002 inch cũng hạn chế độ cong dọc theo chiều dài trục chức năng. Đối vớiTrục ray mạ Chrome cứng C1045 tùy chỉnh, độ thẳng và độ bóng bề mặt phối hợp với nhau: chỉ đường kính nhẵn không thể cung cấp dẫn hướng tuyến tính đáng tin cậy nếu trục bị biến dạng. Do đó, việc kiểm tra tập trung vào cả bề mặt và hình học chức năng đầy đủ.
Tính năng kết thúc có ren và có rãnh
Một đầu chứa ren ngoài 5/16-18 UNC-3A để lắp ráp an toàn. Đầu đối diện bao gồm một đường kính bậc thang và khe chính xác để lập chỉ mục hoặc điều khiển tương tác. Các tính năng này phải liên quan chính xác với trục trục đất để cơ cấu được lắp ráp có thể truyền chuyển động mà không bị ràng buộc hoặc tác động quá mức.
Các góc vát và chuyển tiếp được loại bỏ ba via trước khi kiểm tra lần cuối. Bao bì bảo vệ ngăn ngừa các vết va đập trên ren, đầu có rãnh và bề mặt ổ trục mạ crom trong quá trình vận chuyển và vận chuyển quốc tế.
Thông số kỹ thuật
| Sản phẩm | Trục ray mạ Chrome cứng C1045 tùy chỉnh |
| Vẽ/Mô Hình | 460305 / Trục đường sắt vận chuyển chỉ số |
| Vật liệu | Thép kéo nguội AISI C1045, nguyên liệu sản xuất cấp 45 tương đương |
| Quy trình cốt lõi | Tiện CNC + Phay rãnh + Mài chính xác + Đánh bóng |
| xử lý bề mặt | Mạ Chrome cứng |
| Độ dày Chrome | 0,0003-0,0006 inch (khoảng 0,0076-0,0152 mm) |
| Đường kính ngoài cuối cùng | 0,4991/0,4986 inch (khoảng 12,677/12,664 mm) sau khi mạ |
| Chiều dài trục được kiểm soát | 3,835 inch (khoảng 97,41 mm) |
| Chiều dài tham chiếu tổng thể | 4,12 inch (khoảng 104,65 mm) |
| Hoàn thiện bề mặt | RMS tối đa 16 (khoảng Ra 0,4 micromet) |
| Độ thẳng | Tối đa 0,002 trên tính năng trục được chỉ định |
| Chủ đề | 16/5-18 UNC-3A |
| xử lý nhiệt | Không được chỉ định |
| Điều tra | Giấy chứng nhận vật liệu, kiểm tra kích thước, kiểm tra bề mặt và trực quan |
Xác minh vật liệu C1045
Bản vẽ chỉ định thép kéo nguội AISI C1045. Giấy chứng nhận vật liệu sản xuất xác định thép Loại 45 từ nhiệt và mẻ có thể theo dõi, hỗ trợ các đặc tính cơ học và hóa học dự kiến cho vật liệu trục cacbon trung bình này. Hóa chất được chứng nhận bao gồm 0,45% carbon, 0,59% mangan và các yếu tố dư lượng được kiểm soát.
Kết quả thử nghiệm cơ lý nguyên liệu thô ghi nhận độ bền kéo khoảng 672-673 MPa, cường độ năng suất 417-427 MPa, độ giãn dài 24,0-24,5% và giảm diện tích 48%. Các giá trị chứng chỉ này cung cấp khả năng truy xuất nguồn gốc của thép đầu vào được sử dụng để sản xuấtTrục ray mạ Chrome cứng C1045 tùy chỉnh; không có quy định xử lý nhiệt phần hoàn thiện riêng biệt nào được chỉ định trên bản vẽ.
Kiểm tra kích thước
Báo cáo chiều bao gồm năm phần mẫu và mười lăm đặc điểm được xác định. Các điểm kiểm tra bao gồm đường kính trục cuối cùng, độ thẳng, chiều dài được kiểm soát, độ hoàn thiện bề mặt nền, mặt vát, đường kính đầu, kích thước khe và ren 5/16-18 UNC-3A. Các phép đo được ghi lại bằng milimet trong khi kích thước bản vẽ ban đầu vẫn được tính bằng inch.
Kiểm tra lần cuối sử dụng micromet, thiết bị hoàn thiện bề mặt, thước đo ren và phương pháp đo độ thẳng phù hợp. Hồ sơ kiểm tra có thể được cung cấp cùng với lô hàng khi có yêu cầu. cácTrục ray mạ Chrome cứng C1045 tùy chỉnhcũng được kiểm tra trực quan xem có gờ, cạnh sắc, vết trầy xước, hư hỏng lớp mạ, vết bẩn và bề mặt tiếp xúc không được bảo vệ hay không.
Tính năng sản phẩm
- Kết cấu thép cacbon trung bình AISI C1045
- Bề mặt crom cứng để chống mài mòn và ăn mòn
- Quá trình mài chính xác cuối cùng được thực hiện sau khi mạ crôm
- Tổng dải dung sai đường kính ngoài 0,0005 inch
- Bề mặt được mài và đánh bóng tối đa RMS 16
- Kiểm soát độ thẳng để di chuyển vận chuyển trơn tru
- Ren ngoài chính xác 5/16-18 UNC-3A
- Đầu chỉ mục được gia công theo bước và có rãnh
- Truy xuất nguồn gốc vật liệu và kích thước
- Sản xuất OEM theo bản vẽ của khách hàng
Ứng dụng
- Cơ chế vận chuyển chỉ mục
- Hệ thống định vị tuyến tính
- Thiết bị tự động hóa
- Hướng dẫn công nghiệp và lắp ráp đường sắt
- Máy đóng gói và chuyển đổi
- Thiết bị điều khiển chuyển động OEM tùy chỉnh
Sản xuất trục chính xác OEM từ JG
JG cung cấp trục thép tùy chỉnh yêu cầu phối hợp tiện, mài, mạ và kiểm tra. Đánh giá kỹ thuật bao gồm lựa chọn mốc, trợ cấp mài, độ dày mạ, loại ren, độ thẳng, độ hoàn thiện bề mặt và bao bì bảo vệ trước khi bắt đầu sản xuất.
Gửi cho JG bản vẽ, số lượng hàng năm và các yêu cầu về tài liệu để báo giá. JG có thể sản xuấtTrục ray mạ Chrome cứng C1045 tùy chỉnhvà các trục mạ crom được mài chính xác tương tự dành cho sản xuất nguyên mẫu, sản xuất hàng loạt nhỏ và sản xuất OEM lặp lại.
Thẻ nóng: Trục ray mạ crom cứng C1045, trục ray nối đất chính xác, trục ray vận chuyển chỉ số, trục thép gia công CNC, trục thép mạ crom, trục chuyển động tuyến tính tùy chỉnh, nhà sản xuất trục thép 1045, trục chính xác OEM
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.


X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật