 tiếng Việt
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

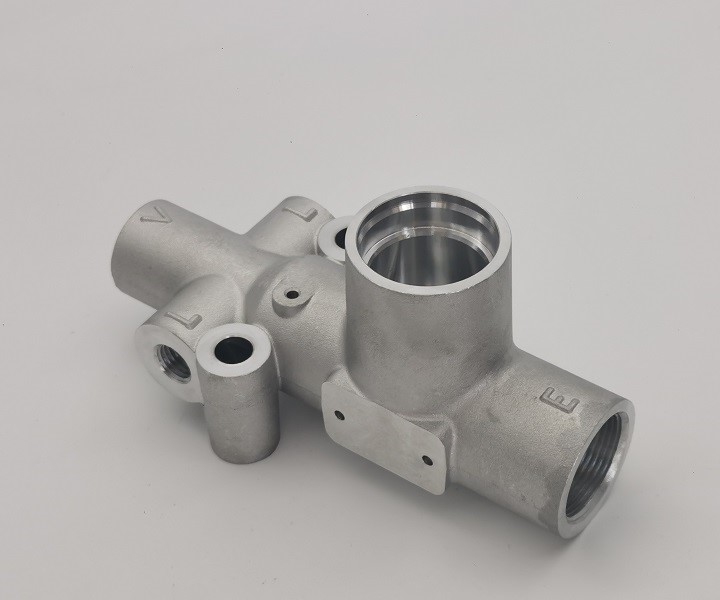
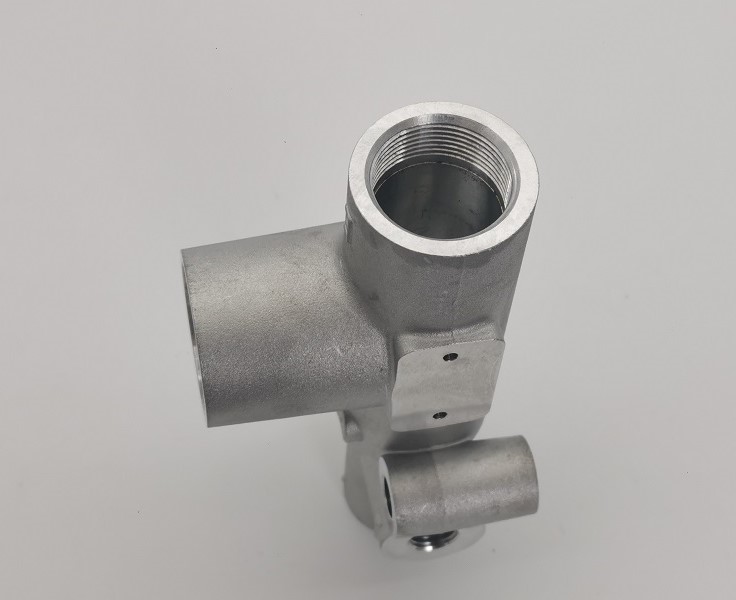
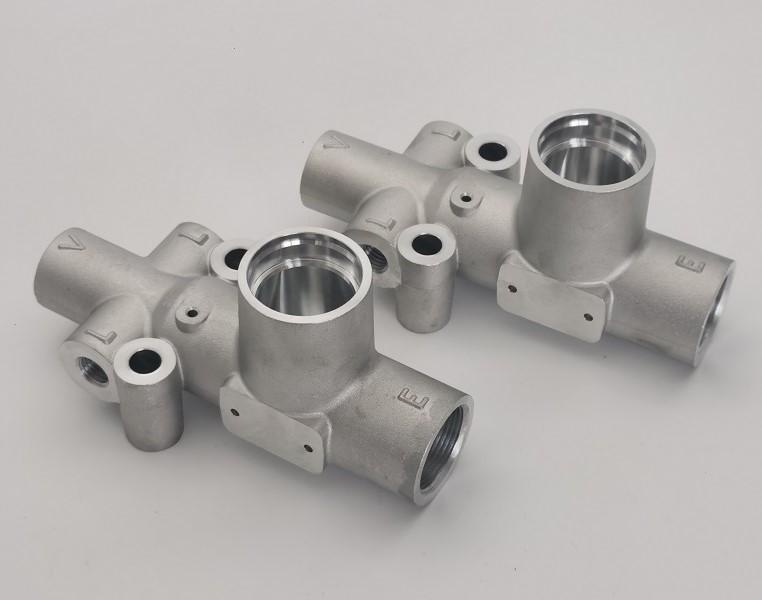
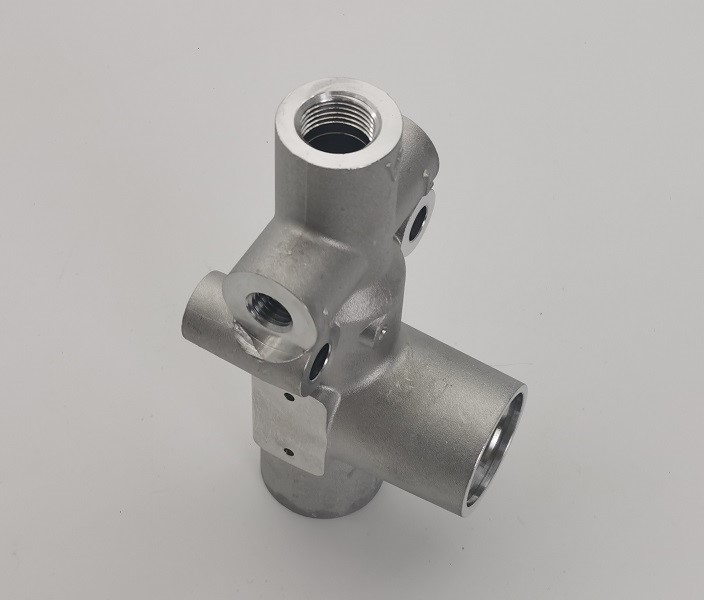
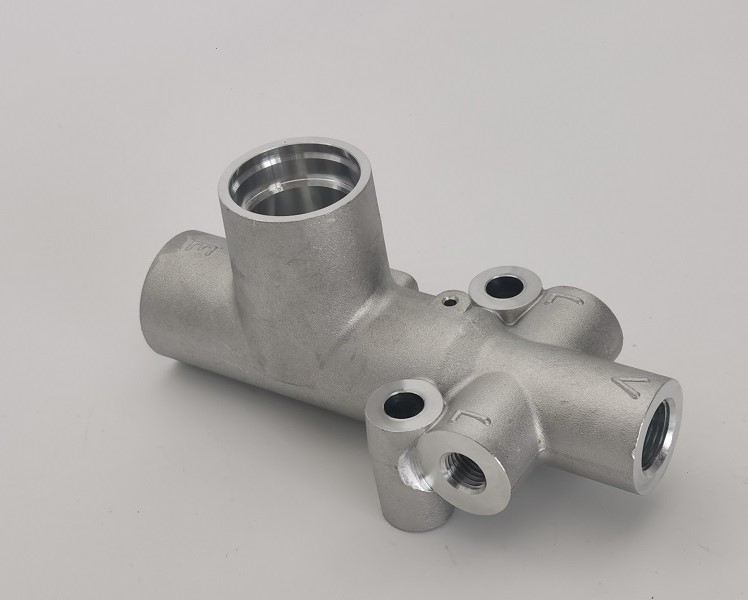
Đúc thân van nhôm A356-T6 tùy chỉnh
Đúc thân van bằng nhôm A356-T6 tùy chỉnh của JG kết hợp phương pháp đúc đa cổng nhẹ với các lỗ và ren CNC chính xác. Mỗi Thân van bằng nhôm A356-T6 đúc tùy chỉnh đều được xác minh vật liệu, kiểm tra kích thước và kiểm tra rò rỉ ở áp suất 0,65 MPa trong 40 giây đối với các cụm kiểm soát chất lỏng đáng tin cậy.
Material / Process:
Nhôm A356-T6; Đúc + Điều kiện T6 + Gia công CNCTesting / Inspection:
Kiểm tra rò rỉ 0,65 MPa trong 40 giây; Kiểm tra chiều và ren
Người mẫu:26-06TT / RUD10951L1
Gửi yêu cầu
Mô tả Sản phẩm
Đúc thân van nhôm A356-T6 tùy chỉnh
JG sản xuấtĐúc thân van nhôm A356-T6 tùy chỉnhdành cho thiết bị kiểm soát chất lỏng, thủy lực và khí nén yêu cầu vỏ nhẹ với nhiều lối đi giao nhau. Bộ phận này kết hợp hình dạng đúc phức tạp với các lỗ được gia công chính xác, các đế bịt kín, các mặt lắp và các ren bên trong. Đúc làm giảm lãng phí vật liệu và tạo ra hình học bên ngoài phân nhánh một cách hiệu quả, trong khi gia công CNC thiết lập các giao diện chức năng cần thiết để lắp ráp đáng tin cậy.
Phiên bản sản xuất sử dụng hợp kim nhôm A356 ở trạng thái T6. Hóa học vật liệu được xác minh theo lô và thân van hoàn thiện sẽ được kiểm tra kích thước, ren và rò rỉ. Thử nghiệm rò rỉ được ghi lại ở áp suất 0,65 MPa với thời gian giữ 40 giây không tạo ra lỗi nào trong lô bảy mảnh được thử nghiệm, xác nhận tính toàn vẹn của thân chứa áp suất.
Quá trình đúc nhôm và gia công CNC
cácĐúc thân van nhôm A356-T6 tùy chỉnhbắt đầu bằng việc đúc nhôm có kiểm soát để tạo thành vỏ nhiều nhánh, phần trùm và hình dạng đường dẫn dòng chảy bên trong. Điều kiện T6 cung cấp sự cân bằng hữu ích về độ bền, độ ổn định kích thước và khả năng gia công. Sau đó, các mốc gia công được thiết lập từ quá trình đúc sao cho mỗi cổng ren, lỗ khoan chính xác và bề mặt bịt kín được định vị một cách nhất quán.
- Kiểm soát lô vật liệu và nấu chảy nhôm A356
- Đúc thân van và hóa rắn có kiểm soát
- Làm sạch, loại bỏ cổng và chuẩn bị bề mặt
- Xác minh tình trạng xử lý nhiệt T6
- Gia công chuẩn và thiết lập đồ gá chính xác
- Doa, gia công mặt, khoan CNC và ren trong
- Làm sạch và làm sạch các đoạn dòng chảy giao nhau
- Kiểm tra kích thước, ren và độ hoàn thiện bề mặt
- Kiểm tra rò rỉ 0,65 MPa với thời gian giữ 40 giây
- Làm sạch lần cuối, chứng từ và đóng gói xuất khẩu
Hình học đa cổng phức tạp
Vỏ van có nhiều cổng giao nhau được bố trí theo các hướng khác nhau. Hình học này tạo ra hai thách thức sản xuất liên kết: duy trì tính toàn vẹn của vật đúc xung quanh những thay đổi về độ dày của mặt cắt và định vị chính xác các đoạn gia công từ các mốc chuẩn ổn định. Lập kế hoạch quy trình cũng phải cung cấp cho công cụ quyền truy cập vào các tính năng bên trong mà không làm hỏng các bề mặt đúc xung quanh.
JG kiểm soát hướng cố định và trình tự gia công để lỗ khoan chính, cổng bên, lỗ lắp và kết nối ren vẫn liên kết chính xác. Đối vớiĐúc thân van nhôm A356-T6 tùy chỉnh, việc loại bỏ gờ đặc biệt quan trọng ở những nơi các đoạn khoan giao nhau bên trong vỏ. Các cạnh bên trong được làm sạch để hỗ trợ dòng chảy không bị cản trở và ngăn các hạt lỏng lẻo xâm nhập vào hệ thống cuối cùng.
Lỗ khoan, ren và bề mặt bịt kín chính xác
Bản vẽ bao gồm lỗ khoan chính xác H7 28 mm, đường kính định vị K7 32 mm và các tính năng cổng H8 26 mm. Các kết nối ren bao gồm M28 x 1,5-7H, M18 x 1,5-7H và M12 x 1,5-7H. Các tính năng này yêu cầu dụng cụ được kiểm soát, bộ phận gia công chắc chắn và kiểm tra ren phù hợp để đạt được sự lắp ráp lặp lại.
Hiệu suất bịt kín không chỉ phụ thuộc vào đường kính. Độ tròn của lỗ khoan, độ đồng trục, vị trí bề mặt, hình dạng vát và độ hoàn thiện bề mặt cục bộ đều ảnh hưởng đến các bộ phận van được lắp đặt. cácĐúc thân van nhôm A356-T6 tùy chỉnhđược gia công từ các mốc xác định và được kiểm tra bằng các đồng hồ đo và thiết bị đo tọa độ được chọn cho từng đặc tính tới hạn.
Kiểm tra rò rỉ để đảm bảo tính toàn vẹn của áp suất
Mọi thân van chứa áp suất đều cần được xác nhận rằng các bề mặt đúc và gia công đều kín khít. Thử nghiệm sản xuất được ghi lại áp dụng áp suất 0,65 MPa và giữ áp suất trong 40 giây. Lô được tham chiếu có bảy thân van, không có lỗi nào và kết quả tổng thể là OK.
Kiểm tra rò rỉ giúp xác định độ xốp, độ kín không hoàn chỉnh, ren bị hỏng hoặc khuyết tật đường dẫn có thể không nhìn thấy được trong quá trình kiểm tra kích thước thông thường. Các điều kiện thử nghiệm và kết quả chấp nhận có thể được ghi lại để truy xuất nguồn gốc sản xuất. Việc xác minh này mang lại cho khách hàng OEM thêm niềm tin vàoĐúc thân van nhôm A356-T6 tùy chỉnhtrước khi nó đi vào khâu lắp ráp thiết bị cuối cùng.
Xác minh vật liệu A356-T6
Nguyên liệu sản xuất thực tế là nhôm A356-T6. Một phân tích hóa học hàng loạt đã xác nhận 7,001% silicon, 0,085% sắt, 0,024% đồng, 0,015% mangan, 0,334% magiê, 0,012% kẽm và 0,119% titan, với kết quả tổng thể là OK. Hợp kim mang lại khả năng đúc tốt, chống ăn mòn và khả năng gia công tốt cho các vỏ chịu áp lực phức tạp.
Giấy chứng nhận vật liệu xác định tham chiếu bản vẽ, số báo cáo và lô lò để truy xuất nguồn gốc. Việc kết hợp xác minh hóa học với hồ sơ quy trình và kiểm tra giúp JG duy trì khả năng kiểm soát vật liệu nhất quán từ quá trình đúc cho đến lô hàng cuối cùng.
Thông số kỹ thuật
| Sản phẩm | Đúc thân van nhôm A356-T6 tùy chỉnh |
| Mẫu/Tham khảo | 26-06TT / RUD10951L1 |
| Vật liệu | Nhôm A356-T6 |
| Quy trình sản xuất | Đúc nhôm + Điều kiện T6 + Gia công CNC |
| Chiều dài tổng thể gần đúng | Tham chiếu 142 mm |
| Chiều rộng tổng thể | 60mm |
| Lỗ khoan chính chính xác | 28 mm H7 |
| Đường kính định vị | 32 mm K7 |
| Cảng khoan | 26 mm H8 |
| Chủ đề nội bộ | M28 x 1,5-7H; M18 x 1,5-7H; M12x1.5-7H |
| Độ nhám bề mặt | Ra 3,2 chung; Ra 0,8 trên bề mặt chính xác được chỉ định |
| Kiểm tra rò rỉ | 0,65 MPa trong 40 giây |
| Điều tra | Kiểm tra vật liệu, kích thước, ren, bề mặt và rò rỉ |
Hoàn thiện bề mặt và mài mòn
Sản phẩm có chủ ý kết hợp các bề mặt đúc đồng nhất với các giao diện gia công sáng sủa. Các mặt và lỗ chức năng chỉ được gia công khi cần độ chính xác hoặc độ kín, bảo toàn vật liệu và lợi thế về chi phí khi đúc. Các khu vực gia công được kiểm tra độ rung, vết dụng cụ, vết lõm và các khuyết tật khác có thể ảnh hưởng đến việc lắp ráp.
Các lỗ giao nhau, lối vào ren và các cạnh của lối đi bên trong được mài giũa cẩn thận. Việc hoàn thànhĐúc thân van nhôm A356-T6 tùy chỉnhđược làm sạch để loại bỏ phoi và cặn trước khi kiểm tra rò rỉ, giúp bảo vệ các van, vòng đệm và mạch chất lỏng ở hạ lưu.
Kiểm soát chất lượng và tài liệu
Lập kế hoạch chất lượng bao gồm xác minh nguyên liệu đầu vào, kiểm tra sản phẩm đầu tiên, kiểm tra trong quá trình và thử nghiệm chức năng cuối cùng. Calip, micromet, thước đo lỗ khoan, thước đo ren, thước đo chiều cao và thiết bị CMM được sử dụng tùy theo loại tính năng và dung sai. Các kích thước định vị và niêm phong quan trọng được kiểm tra tập trung.
Giấy chứng nhận vật liệu, kết quả kiểm tra kích thước và hồ sơ kiểm tra rò rỉ có sẵn để truy xuất nguồn gốc. Báo cáo vật liệu được ghi lại xác nhận hóa học A356-T6, trong khi báo cáo rò rỉ ghi lại áp suất thử nghiệm, thời gian lưu giữ, số lượng và kết quả nghiệm thu. Những hồ sơ này hỗ trợ sự chấp thuận của OEM và tính nhất quán của đơn hàng lặp lại.
Tính năng sản phẩm
- Cấu trúc nhôm A356-T6 cho trọng lượng thấp và chống ăn mòn
- Đúc thân van đa cổng phức tạp
- Các lỗ và bề mặt bịt kín được gia công CNC chính xác
- Kết nối ren trong M28, M18 và M12
- Phù hợp với điều khiển H7, H8 và K7
- Các lối đi nội bộ giao nhau sạch sẽ, không có gờ
- Kiểm tra rò rỉ 0,65 MPa với thời gian giữ 40 giây
- Hóa học vật liệu và truy xuất nguồn gốc theo mẻ
- Tài liệu kiểm tra có sẵn
- Sản xuất OEM theo bản vẽ của khách hàng
Ứng dụng
- Van thủy lực và cụm ống góp
- Thiết bị điều khiển khí nén
- Hệ thống phân phối chất lỏng công nghiệp
- Máy móc tự động hóa
- Thiết bị di động và xử lý vật liệu
- Bộ điều khiển áp suất OEM tùy chỉnh
Sản xuất thân van nhôm OEM từ JG
JG cung cấp các vật đúc nhôm tùy chỉnh kết hợp sản xuất gần dạng lưới với gia công CNC chính xác và thử nghiệm chức năng. Đánh giá kỹ thuật bao gồm hình học đúc, mốc gia công, tiêu chuẩn ren, xếp chồng dung sai, làm sạch đường đi bên trong và các yêu cầu kiểm tra rò rỉ trước khi bắt đầu sản xuất.
Gửi cho JG bản vẽ, mô hình 3D, số lượng hàng năm và các yêu cầu về tài liệu chất lượng để báo giá. JG có thể sản xuấtĐúc thân van nhôm A356-T6 tùy chỉnhvà vỏ nhôm đã được kiểm tra rò rỉ tương tự dành cho sản xuất nguyên mẫu, lô nhỏ và sản xuất OEM lặp lại.
Thẻ nóng: Thân van nhôm A356-T6, thân van nhôm đúc, vỏ van gia công CNC, thân van được kiểm tra rò rỉ, đúc nhôm tùy chỉnh, thân van thủy lực, vỏ van khí nén, đúc nhôm OEM
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.


X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie.
Chính sách bảo mật